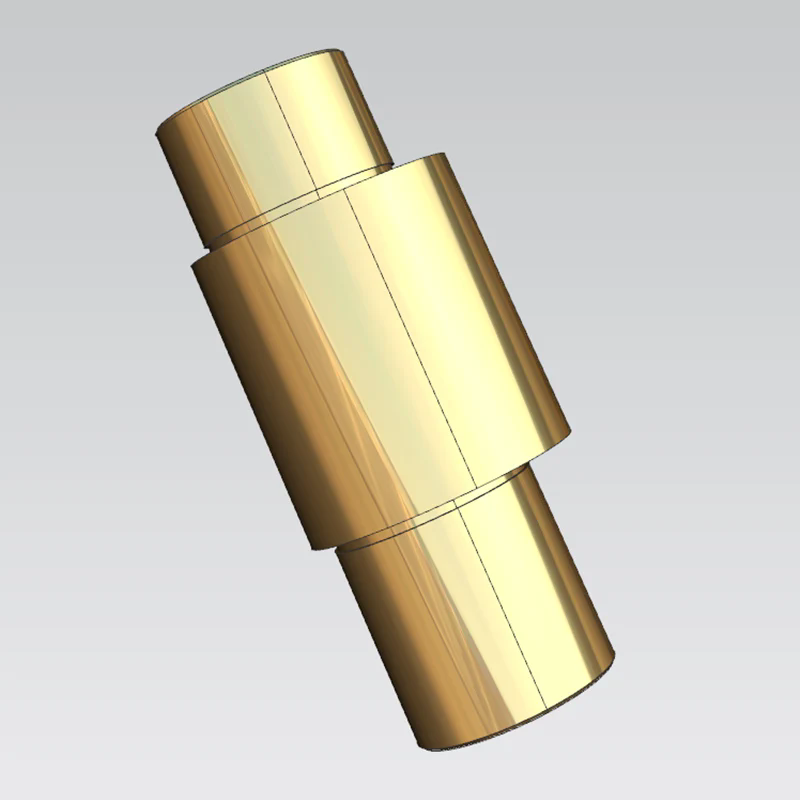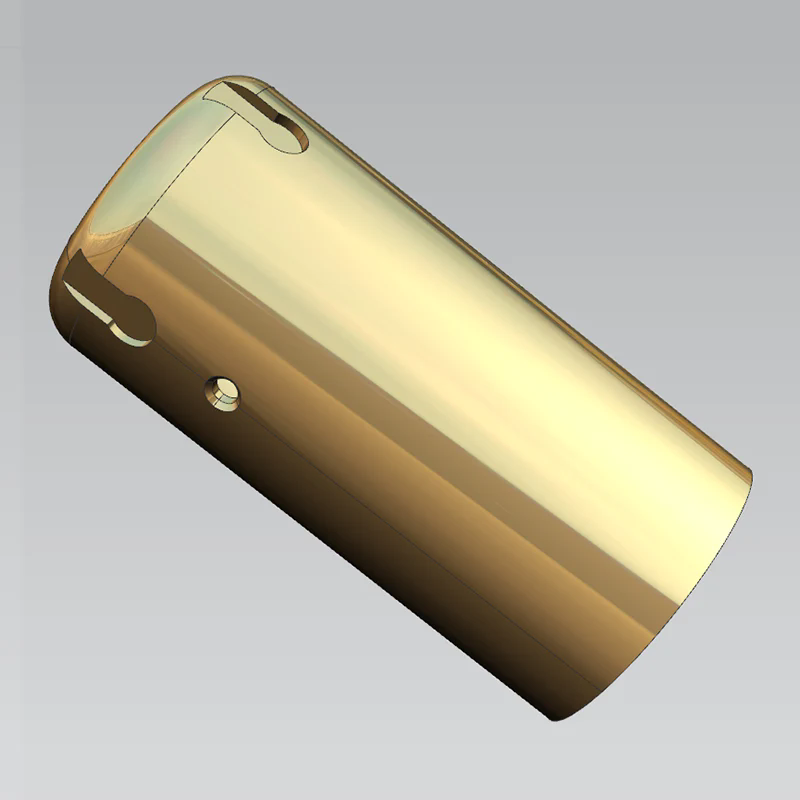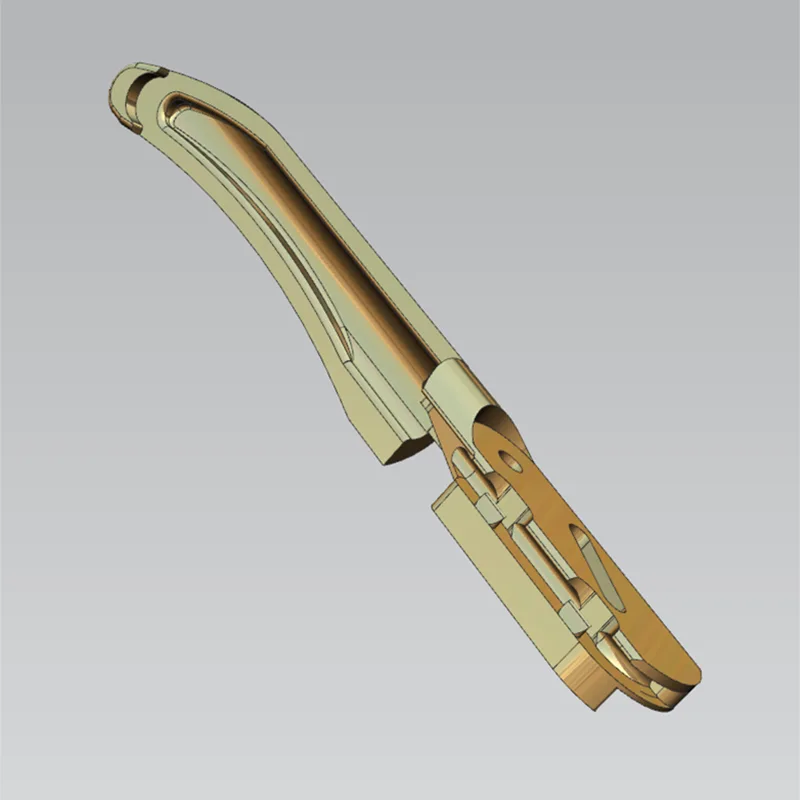
Компонент может соответствовать размерам чертежа, но все равно не пройти программу разработки. Тонкая трубка инструмента может пружинить после освобождения от приспособления. Просверленный проход может привести к попаданию заусенцев в путь жидкости. Резьба костного винта может выглядеть приемлемой, пока не будет проверено ее поведение при сопряжении. Это не мелкие детали цеха; это риски, которые могут привести к перепроектированию, задержке проверки или сделать невозможным повторение результатов прототипа.
Короткий ответ заключается в том, что прецизионная обработка медицинских устройств снижает риск за счет определения элемента, который с наибольшей вероятностью выйдет из строя, выбора процесса, позволяющего избежать этого риска, и определения доказательств проверки перед тем, как детали будут вырезаны. Жесткие допуски имеют значение, но они являются лишь частью решения.
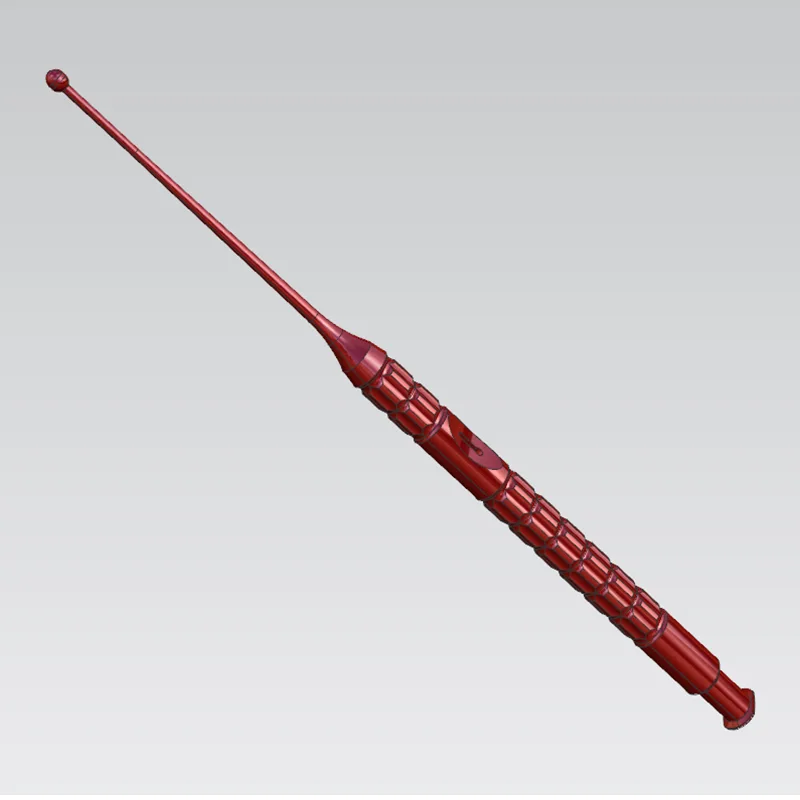
Покупатели часто начинают разговор с поставщиком с требования допуска. Это понятно, но за этим может скрыться реальный вопрос: что может сделать эту деталь непригодной для использования, даже если несколько измеренных размеров находятся в пределах допустимого диапазона? Для хирургического инструмента это может быть заусенец, шероховатая скользящая поверхность или потеря прямолинейности. В случае компонента имплантата проблемой может быть соотношение между резьбой, контурной поверхностью и важным элементом сопряжения.
Хорошийуслуги прецизионной обработки медицинского оборудованияработать в обратном направлении от этих функциональных рисков. Последовательность обработки, подход к закреплению заготовки, этапы чистовой обработки и план проверки должны отвечать на один и тот же вопрос. Это смещает разработку с вопроса «сможет ли машина это сделать?» на «Может ли процесс неоднократно сохранять функцию, обеспечивающую работу устройства?»
Такой подход также предотвращает распространенную ошибку прототипа: утверждение единичной детали, произведенной чрезмерным ручным вмешательством, а затем обнаружение того, что тот же результат не может быть сохранен по мере увеличения количества. Реальный процесс не обязательно является самым быстрым, а самая низкая цена за единицу не обязательно означает самую низкую стоимость программы.
Каждый чертеж имеет несколько особенностей, которые определяют производственный риск. Найдите их, прежде чем запрашивать котировки. Спросите, какой размер имеет решающее значение для исходной точки, какая поверхность соприкасается с другой частью или тканью, где материал меньше всего поддерживается и какой элемент не может быть переработан после более поздней операции. Эти ответы должны влиять на маршрутный лист больше, чем общее количество размеров на отпечатке.
Тонкая геометрия уязвима, поскольку режущие нагрузки, тепло, сила зажима и остаточное напряжение могут сдвинуть деталь. Проблема может не проявиться, пока компонент не будет разжат. Трубка может стать овальной; узкая стена может прогибаться при отделке; длинный повернутый вал может потерять концентричность по сравнению с деталями, выполненными в другой установке.
Выбор процесса, такой как поэтапное удаление материала, поддержка вблизи зоны резания, тщательно спланированный зажим и чистовые операции после черновой обработки, может снизить это воздействие. Компромисс реален: дополнительные настройки и более продуманное обращение могут увеличить время выполнения заказа. Тем не менее, это обычно дешевле, чем гоняться за нестабильной геометрией с помощью контрольной сортировки. Для небольших точеных деталейШвейцарская обработкаЭто особенно полезно, поскольку направляющая втулка поддерживает заготовку рядом с инструментом, помогая контролировать отклонение при обработке длинных деталей малого диаметра. Однако это не автоматический ответ. Геометрия детали, форма материала, требования к поверхности и последующие операции по-прежнему определяют, является ли выбранный маршрут правильным.
Маленькие отверстия, прорези, подрезы и мелкие внутренние детали создают другой класс риска. Поломка инструмента очевидна. Образование заусенцев, закупорка проходов, повреждение кромок и неточные измерения часто обходятся дороже, поскольку могут оставаться скрытыми до сборки или функциональных испытаний.
Микрообработка, обработка лазерным лучом, электроэрозионная обработка или комбинация методов могут рассматриваться в зависимости от геометрии элемента и реакции материала. Ключевым моментом является не просто достижение проема требуемого размера. Вам необходимо соглашение о приемлемом состоянии кромки, методе контроля заусенцев, доступе для очистки и о том, как будет проверяться эта функция. Если инспектор не может достоверно оценить особенность, требование к чертежу является неполным.
Медицинская обработка с ЧПУ — это не один процесс. Токарная обработка благоприятствует вращающимся деталям и позволяет установить критические коаксиальные связи. Фрезерование позволяет обрабатывать призматические формы, карманы, лыски и сложные внешние профили. Шлифование может потребоваться там, где состояние поверхности, округлость или контроль диаметра имеют решающее значение. Бесцентровое шлифование подходит для некоторых небольших цилиндрических форм, но требует такой геометрии детали, которую можно поддерживать и контролировать на протяжении всего процесса.
Электроэрозионная обработка позволяет обрабатывать сложные внутренние или мелкие детали без использования обычных сил резания, а лазерная обработка может быть полезна для некоторых небольших деталей. Каждый вариант оставляет свои вопросы о затронутых поверхностях, качестве кромок, доступности и проверке. Покупателям следует воздерживаться от преждевременного определения процесса, если только сам процесс не является подтвержденным проектным ограничением. Сначала укажите требуемую функцию и условие функции; затем потребовать от поставщика объяснить предлагаемый метод и его известные ограничения.
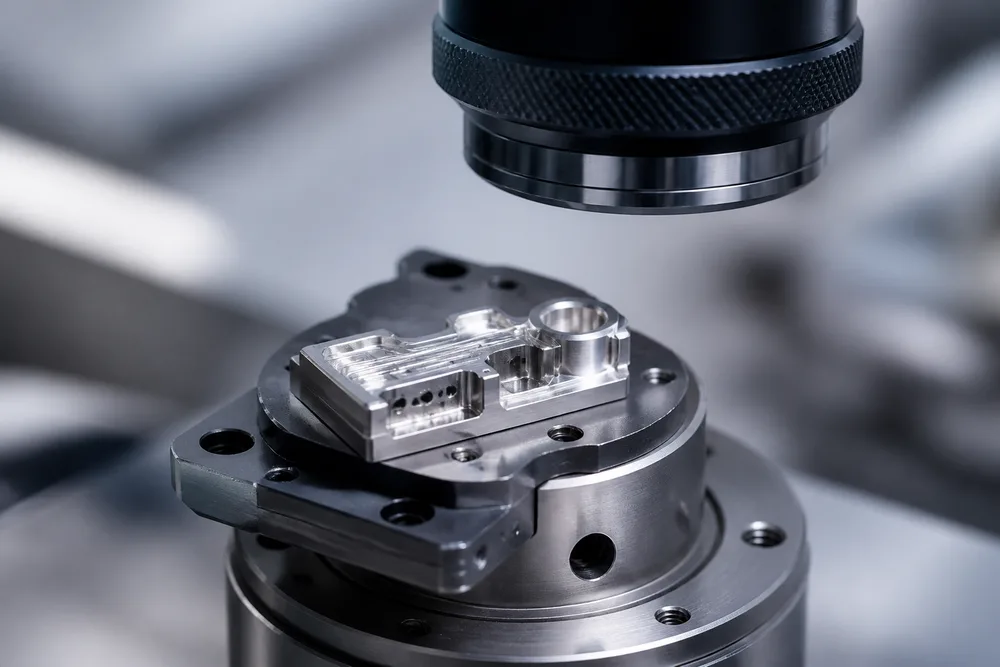
Sanluo Precision перечисляет токарную, фрезерную, микрообработку, обработку лазерным лучом, электроэрозионную обработку и несколько методов шлифования.возможности медицинской обработки с ЧПУ. Этот диапазон имеет наибольшее значение, когда компонент имеет конкурирующие риски — например, небольшой точеный корпус с тонким поперечным отверстием и поверхностью, требующей окончательной доработки. Один процесс может быть не лучшим ответом.
Отнесение всех медицинских деталей к категории «высокая точность» приводит к неверным решениям о покупке. Функция устройства должна определять технико-экономическое обоснование.
Компоненты минимально инвазивных инструментов обычно сочетают в себе узкие рабочие зоны с длинными стержнями, подвижными интерфейсами и мелкими функциональными деталями. Тянущаяся поверхность, зацепляющийся острый край или слегка смещенное отверстие могут изменить ощущение срабатывания или помешать сборке. Поэтому поверхностные требования нуждаются в контексте. «Гладкая» не является полезной инструкцией по обработке; определить состояние контакта, направление движения, необходимость очистки и метод приемки.
Спросите, как поставщик будет поддерживать взаимосвязь элементов после нескольких настроек и как будут обрабатываться заусенцы на пересечениях. Это практические вопросы, а не бумажная работа.
При обработке компонентов медицинских имплантатов часто особое внимание уделяется резьбе, геометрии сопряжения, контурным формам и состоянию поверхности. При обработке медицинских костных винтов форма резьбы является лишь частью обзора; Взаимосвязь между приводной деталью, хвостовиком, резьбой и любым связанным интерфейсом заслуживает равного внимания. Стоматологические штифты могут вызвать проблемы с обращением с ними малого диаметра и концентричностью. Высокоточные диагностические компоненты могут предъявлять требования к оптическим, жидкостным или сенсорным интерфейсам, которые приводят к серьезным последствиям для крошечных проходов и поверхностных дефектов.
Sanluo Precision описывает работу, связанную с искусственными суставами, деталями фиксации позвоночника, костными винтами, зубными штифтами, минимально инвазивными инструментами и диагностическим оборудованием. Такая широта не должна заменять обзор конкретной детали. Это повод задавать информированные вопросы заранее, особенно длямедицинская микромеханическая обработкавключая тонкие стенки, стержни микродиаметра или крошечные отверстия.
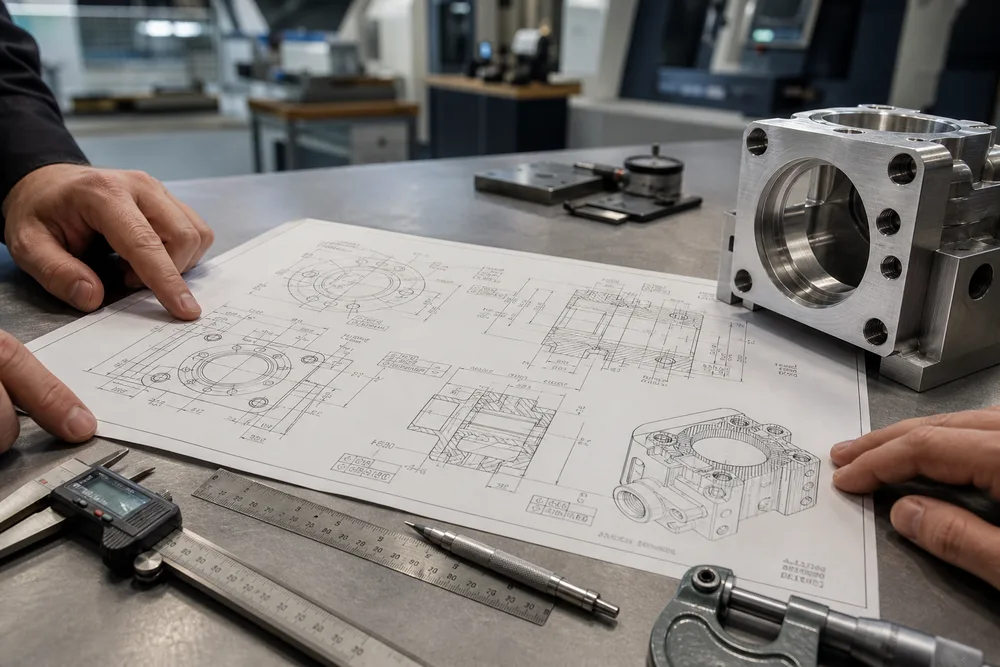
Проверку следует планировать вместе с процессом, а не добавлять после поступления первого товара. Для критических размеров необходимы определенные исходные данные, метод измерения, подходящий для данного объекта, и четкая запись того, что будет сообщено. Поверхностная проверка заслуживает такой же дисциплины. Визуальный осмотр сам по себе не может ответить на вопрос, соответствует ли поверхность предполагаемому движению, посадке или требованиям чистоты.
Также ничто не заменит инженерную экспертизу с участием человека, который может оспорить чертеж. Полезные вопросы включают в себя: Можно ли реализовать эту функцию с помощью предлагаемого инструмента? Что происходит с деталью после того, как она покидает приспособление? Какой объект необходимо создать первым, чтобы сохранить базовую схему? Необходим ли запрошенный допуск для функционирования или он был заимствован из ранней концепции?
Поставщик, который только принимает файл и обещает соблюдение требований, не значительно снижает риск. Вам нужны комментарии по технологичности, доступу к проверке, последовательности и областям, где конструкция оставляет место для интерпретации.