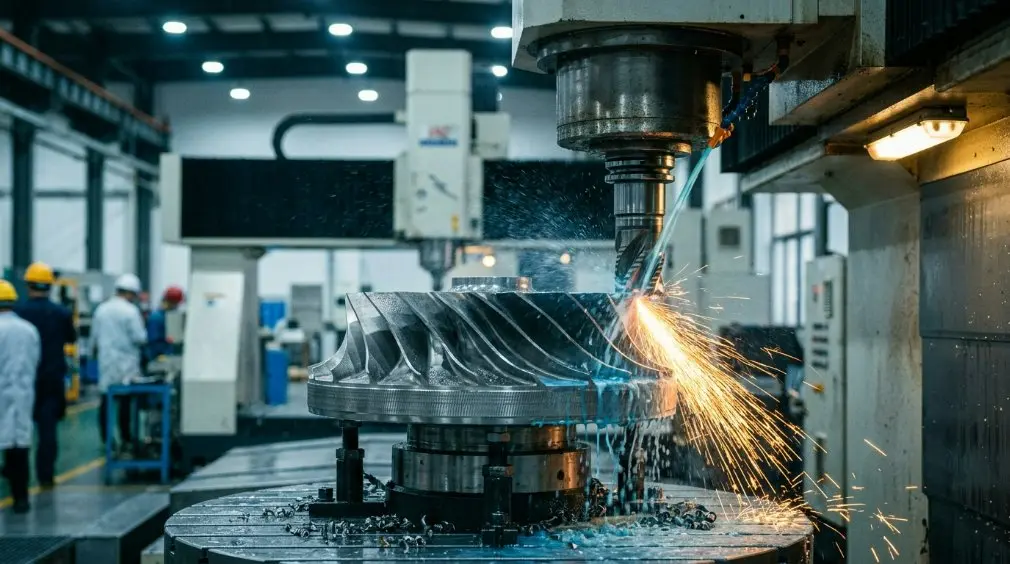
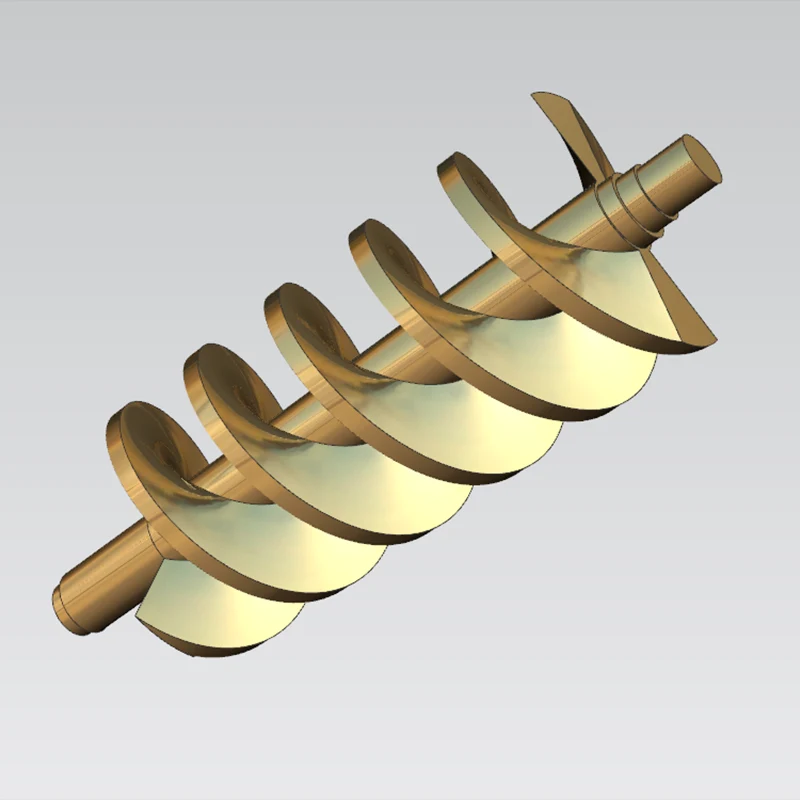
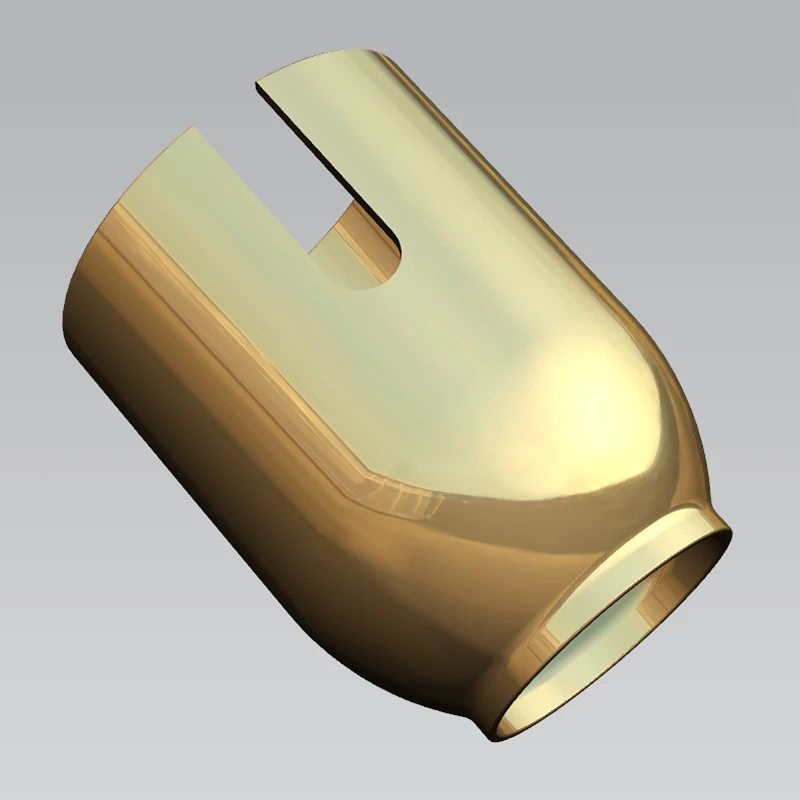
В наших операциях используются передовые токарные технологии с ЧПУ. Системы управления управляют перемещениями по оси X (радиальной), оси Z (осевой) и оси C (индексация шпинделя), обеспечивая одновременную трехосную обработку сложных профилей. Методы программирования включают ручной ввод G-кода, автоматическое создание программного обеспечения CAM и параметрическое программирование с проверкой моделирования. Возможности обработки охватывают диаметры от φ6 до 800 мм и длину до 1500 мм. Характеристики точности включают размерные допуски IT6–IT8, повторяемость ±0,005–0,01 мм, геометрические допуски 0,01–0,05 мм и шероховатость поверхности Ra 0,4–3,2 мкм. Эксплуатационные параметры включают скорость шпинделя 50–5000 об/мин, скорость подачи 0,001–500 мм/мин, скорость ускоренного хода 24–36 м/мин. Оборудование включает в себя автоматические револьверные головки на 8–12 станций и поддерживает многозадачные функции, такие как фрезерование, сверление и нарезание резьбы с использованием приводного инструмента.
|
точность размеров |
ОД |
ИДЕНТИФИКАТОР |
Т (С) |
ДП |
ДА |
|
единица измерения: ±/мм |
0.002 |
0.002 |
0.002 |
0.002 |
0.0001 |
|
Геометрическая точность |
округлость |
соосность |
прямолинейность |
цилиндричность |
круговое биение |
|
единица измерения: ±/мм |
0.002 |
0.004 |
0.002 |
0.004 |
0.002 |
|
производственная мощность |
1~999999 шт. |
1~999999 шт. |
1~999999 шт. |
1~999999 шт. |
1~999999 шт. |
|
производственный цикл |
3-20 дней |
3-20 дней |
3-20 дней |
3-20 дней |
3-20 дней |
Оборудованные контрольно-измерительные приборы и измерительные инструменты включают в себя: КИМ, видеоизмерительные системы, профильные проекторы, лазерные измерители диаметра, лазерные интерферометры, измерители шероховатости поверхности, измерители округлости, микроскопы для изготовления инструментов, стереомикроскопы, микрометры, штыревые калибры, циферблатные индикаторы, высокоточные микрометры, электронные штангенциркули, калибры, мерные меры, твердомеры и резьбомеры.
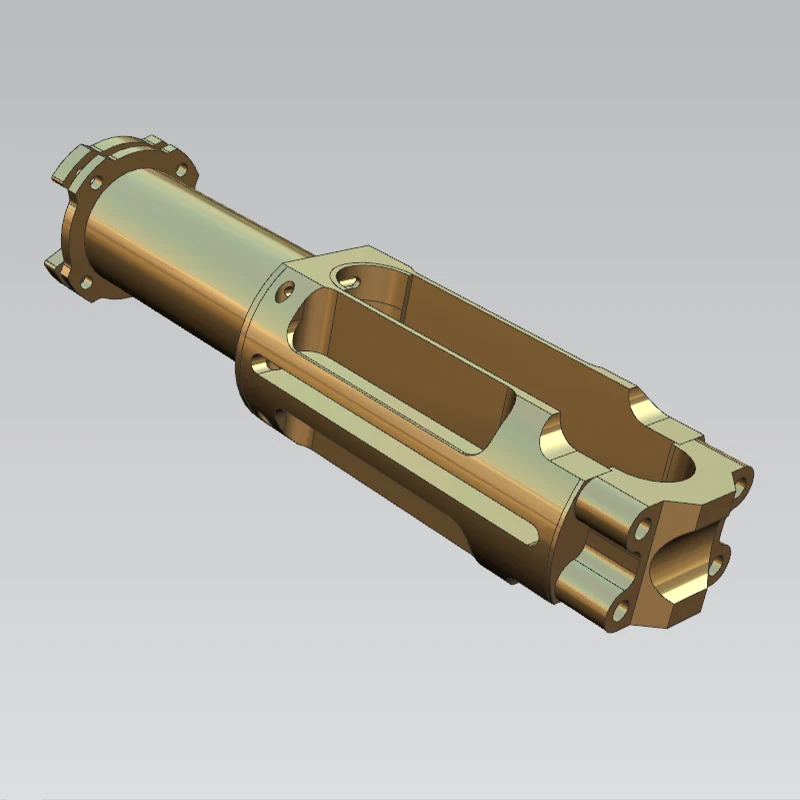
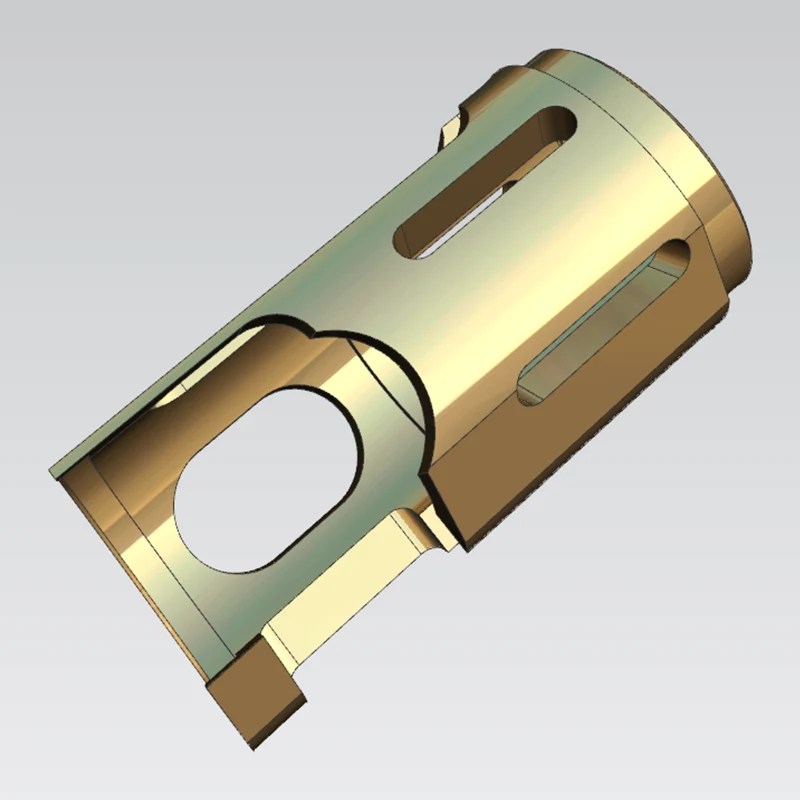
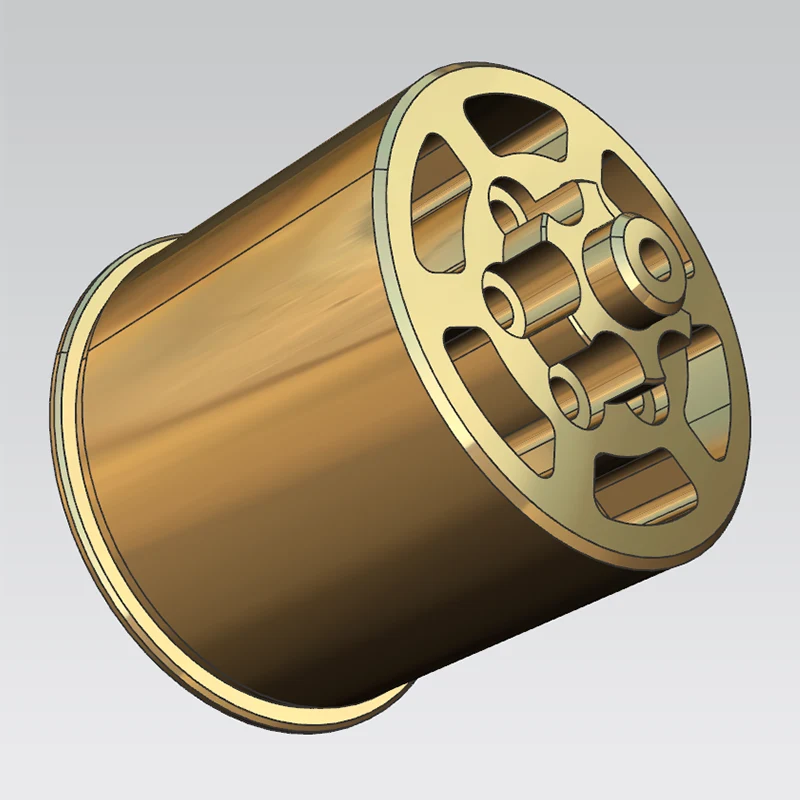
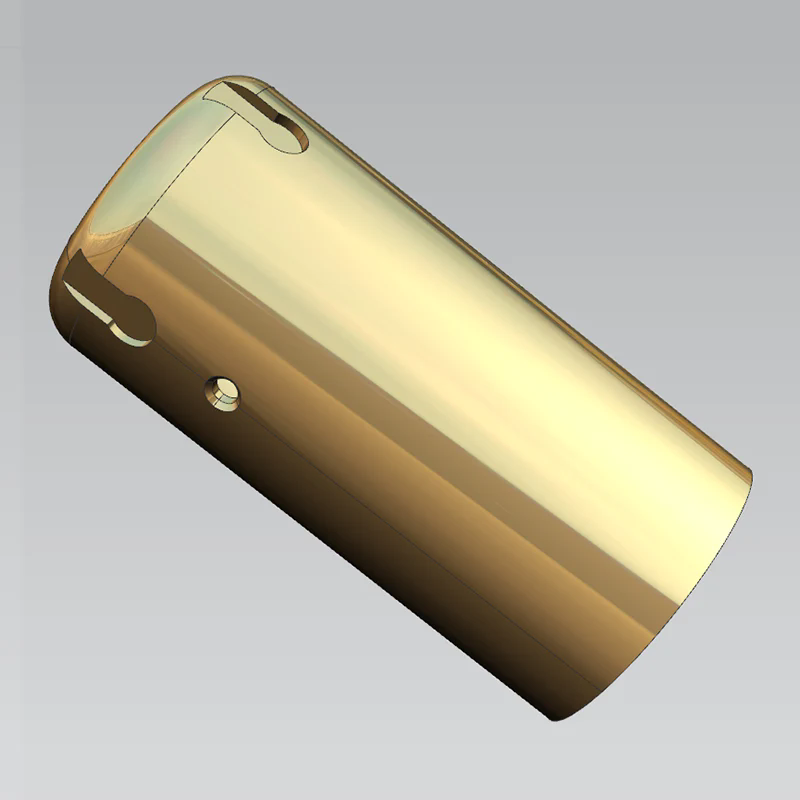
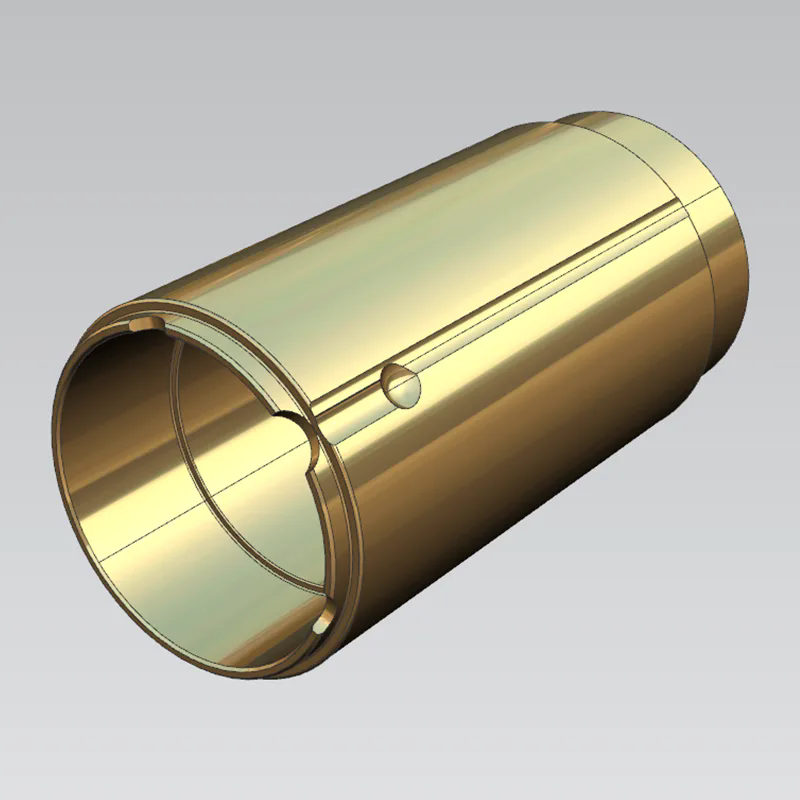
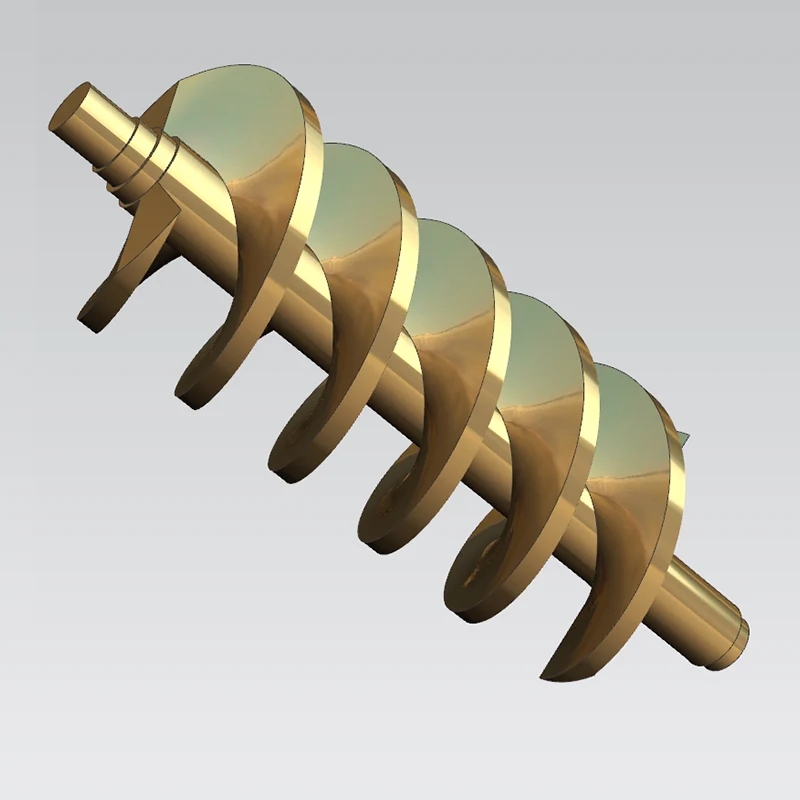
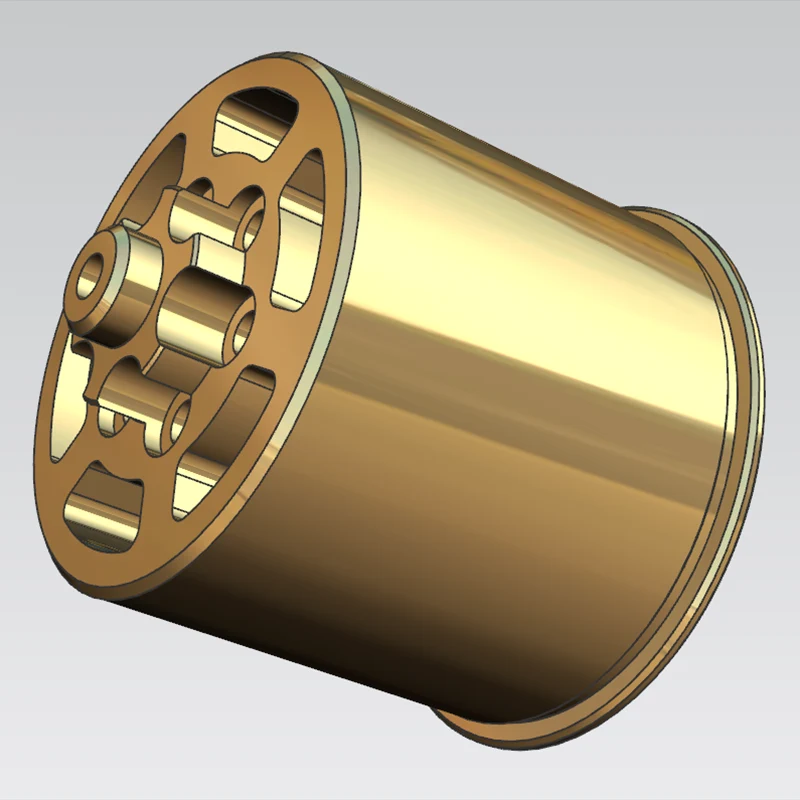
Как профессиональный производитель токарных станков, компания Sanluo Precision предлагает широкий спектр услуг по токарной обработке с ЧПУ: компоненты валов (ступенчатые валы с шагом ≥5 и точностью ±0,01 мм на шаг; эксцентриковые валы с эксцентриситетом 0,5–50 мм и точностью ±0,02 мм; шлицевые валы со шлицевыми профилями класса IT7), компоненты втулки (втулки с соосностью 0,02 мм между внутренним и внешним диаметрами и одинаковой толщиной стенки; фланцы с плоскостностью торца 0,03 мм и точностью расстояния между отверстиями ± 0,05 мм), дисковые компоненты (пазы с шириной ± 0,05 мм и точностью глубины ± 0,1 мм; диски с отверстиями в диапазоне φ5–100 мм и точностью положения отверстия ± 0,05 мм), резьбовые компоненты (внешняя и внутренняя резьба с точностью шага ± 0,01 мм, полуугол профиля резьбы ± 5 футов и класс посадки 6H/6g), контурные компоненты (сферические/конические/дугообразные поверхности с допуском профиля 0,05 мм и чистотой поверхности Ra 0,8 мкм) и тонкостенные компоненты (толщина стенки 1–3 мм с однородностью ±0,05 мм и деформацией <0,01 мм). Мы предоставляем профессиональные, индивидуальные токарные услуги с ЧПУ для клиентов по всему миру.
|
Категория параметра |
Подробности |
|
Модель |
Мультишвейцарский 6x32 |
|
Основное позиционирование |
Многошпиндельная прецизионная токарная обработка |
|
Количество осей |
6 осей |
|
Мощность обработки |
Максимальный диаметр стержня: 32 мм |
|
Шпиндельная система |
6 независимых шпинделей с гидростатическими подшипниковыми втулками, максимальная скорость шпинделя: 6000 об/мин. |
|
Основные преимущества |
Идеально подходит для массового производства мелких деталей в медицинской, полупроводниковой, гидравлической и других отраслях промышленности. |
|
Типичное применение |
Прецизионные токарные детали с ЧПУ |
|
Категория параметра |
Подробности |
|
Модель |
302Ми-ЧПУ |
|
Бренд |
Шаублин |
|
Основное позиционирование |
Гибкое массовое производство |
|
Количество осей |
/ |
|
Мощность обработки |
Максимальный диаметр поворота: 200 мм, Диаметр шпинделя: 14,5/19 мм. |
|
Скорость перемещения и подачи |
Ход по оси X: 140 мм, ход по оси Z: 240 мм; Быстрая скорость подачи по оси X/Z: 12 м/мин. |
|
Скорость шпинделя |
0-8000 об/мин |
|
Револьверная система |
12-позиционная револьверная головка VDI16, 6 позиций приводных инструментов, Макс. скорость приводных инструментов: 6000 об/мин. |
|
Основные преимущества |
Поддерживает несколько режимов обработки, включая токарную обработку групповыми инструментами, токарную обработку револьверной головкой и комбинированную токарную обработку револьверной головкой со шлифованием/фрезерованием. |
|
Типичное применение |
Прецизионные токарные детали с ЧПУ |
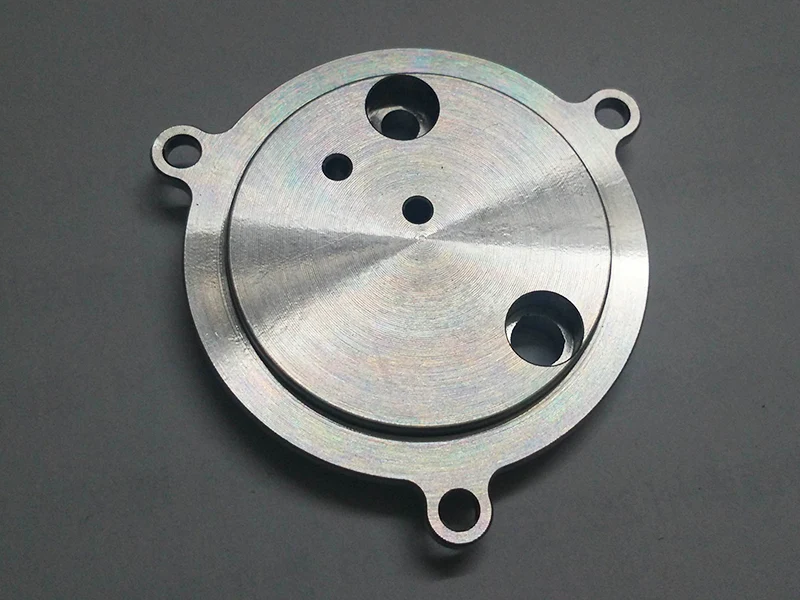
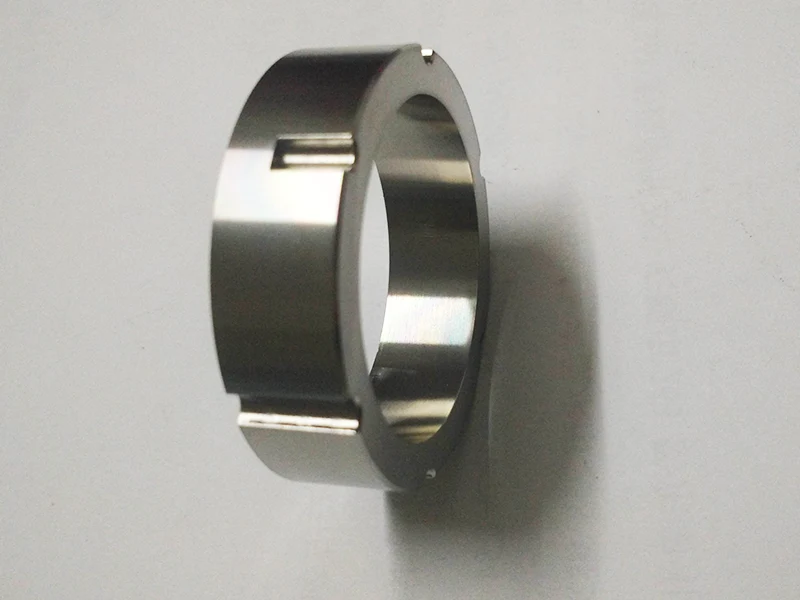
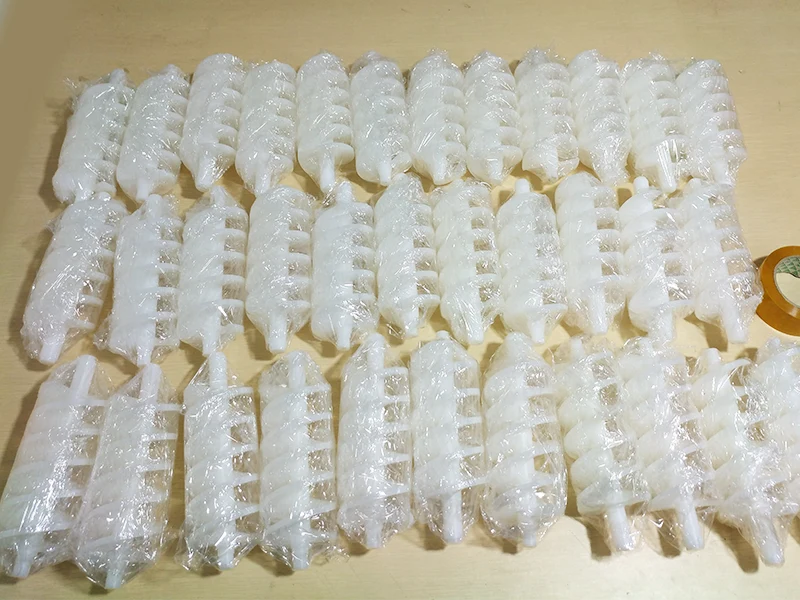
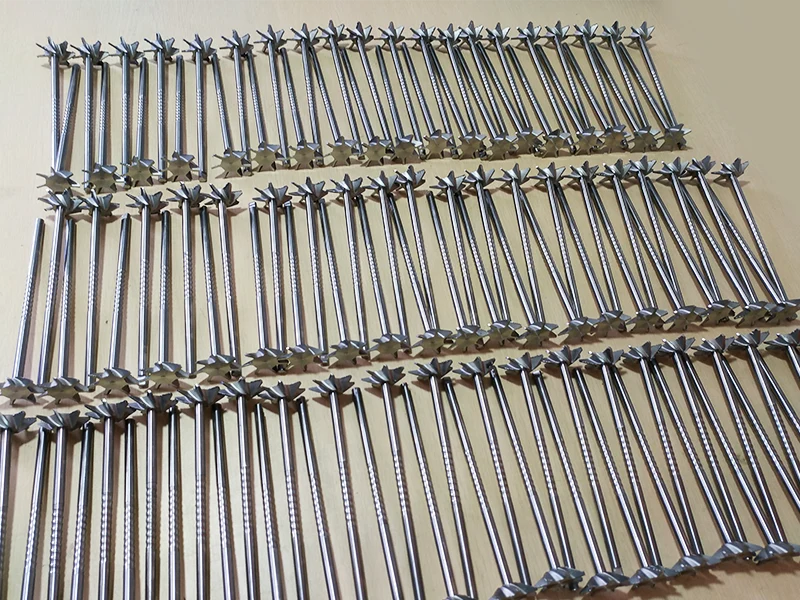
Следующие тематические исследования взяты из реальных производственных проектов Sanluo Precision. Все данные были проверены с использованием КИМ, измерителей круглости и другого контрольного оборудования.
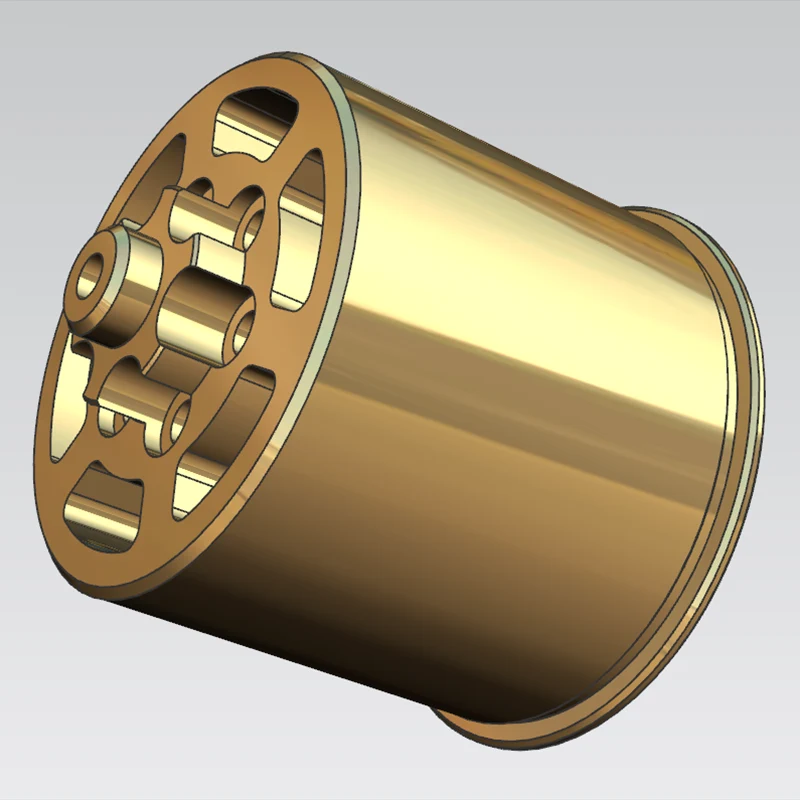
|
Элемент |
Подробности |
|
Название детали |
Крепление ротора двигателя серии 70 |
|
Материал |
Титановый сплав TC4 |
|
Приложение |
Высокоскоростной, легкий промышленный двигатель с силовым компонентом сердечника |
|
Тип клиента |
Отечественный производитель промышленного оборудования |
Требования к рисованию:
Соосность внутреннего отверстия и наружного диаметра: ≤ 0,02 мм.
Торцевое биение: Должно соответствовать характеристикам чертежа.
Точность позиционирования торцевых резьбовых отверстий и установочных пазов
Все неуказанные геометрические допуски: уровень GB/T 1184-h.
Трудности обработки материала (титановый сплав TC4):
Высокая твердость и плохая теплопроводность.
Склонность к образованию наростов на кромке (BUE) и отклонению инструмента.
Во время резки концентрируется тепло, вызывая термическую деформацию.
Предыдущие проблемы с поставщиками:
Клиент ранее использовал традиционную токарную обработку у другого поставщика. Из-за ошибок зажима и отклонения инструмента:
Соосность постоянно превышала допуски
Повышенная вибрация и шум при работе двигателя.
Многочисленные попытки переделки не смогли решить проблемы.
|
Этап процесса |
Конкретные меры |
|
Зажим |
Обработка наружного диаметра, торца и внутреннего диаметра за один установ — исключает ошибки зажима |
|
Грубая обработка |
На критических поверхностях оставлен припуск на чистовую обработку 0,2 мм. |
|
Охлаждение |
Специальная смазочно-охлаждающая жидкость для сверхвысокого давления TC4 — контролирует температуру и предотвращает тепловую деформацию. |
|
Отделка |
Инструменты высокой жесткости + низкая скорость и параметры высокой подачи — уменьшает отклонение инструмента. |
|
Вторичные операции |
Резьбовые отверстия и установочные пазы, обработанные с помощью специальных приспособлений, обеспечивают точность позиционирования. |
Инспекционное оборудование:
КИМ (координатно-измерительная машина)
Высокоточный тестер круглости
100% полная проверка всех критических размеров
Данные измеренной точности:
|
Объект проверки |
Измеренное значение |
Требование к чертежу |
|
Соосность (внутренний диаметр к внешнему диаметру) |
≤0,01 мм |
≤0,02 мм |
|
Торцевое биение |
≤0,008 мм |
Соответствует GB/T 1184-h |
|
Позиционная точность |
Проходить |
Соответствует спецификации |
Прием клиентов:
Первичное одобрение образцов прототипов
Гладкая сборка ротора
Уровень вибрации и шума двигателя в пределах проектных пределов
Отзывы клиентов:
«Предыдущие поставщики не могли достичь требуемой соосности, что вызывало сильную вибрацию. Высокоточная токарная обработка с ЧПУ Sanluo устранила ошибки зажима и отклонение инструмента в источнике».
5. Результаты долгосрочного сотрудничества
Крепления ротора стабильно работают в оборудовании заказчика
Прочность и эксплуатационная устойчивость отвечают всем требованиям.
Клиент передал все последующие заказы компании Sanluo Precision.
|
Элемент |
Подробности |
|
Название детали |
Приводной вал высокоскоростного двигателя серии 50B |
|
Материал |
Закаленная и отпущенная сталь 40Cr |
|
Твердость материала |
СПЧ 32–36 |
|
Приложение |
Основной вал высокоскоростного двигателя влияет на скорость вращения и стабильность. |
|
Тип клиента |
Отечественный производитель промышленных двигателей. |
Требования к рисованию:
Соосность многоступенчатой шейки ≤ 0,008 мм
Торцевое биение шейки ≤ 0,008 мм
Точность позиционирования торцевых резьбовых отверстий
Трудности обработки материала (40Cr, HRC32-36):
Высокая стойкость к резанию
Склонен к отклонению инструмента
Концентрация тепла вызывает термическую деформацию
Быстрый износ обычных твердосплавных инструментов.
Предыдущие проблемы с поставщиками:
Клиент ранее использовал традиционную токарную обработку у другого поставщика. Из-за ошибок зажима и отклонения инструмента:
Соосность журнала постоянно превышала допуски
Невыполненные требования к динамическому балансу
Сильная вибрация при работе на высоких скоростях.
Многочисленные попытки переделки не смогли решить проблемы.
|
Этап процесса |
Конкретные меры |
|
Зажим |
Многоступенчатая обработка наружного диаметра и торцевых поверхностей за один установ – исключает многочисленные ошибки при зажиме |
|
Грубая обработка |
На критических журналах остался припуск на чистовую обработку 0,3 мм. |
|
Охлаждение |
СОЖ под высоким давлением, проходящая через шпиндель — охлаждает деталь, удаляет стружку, предотвращает появление вторичных царапин. |
|
Отделка |
Сверхмелкозернистые твердосплавные инструменты высокой жесткости + прогрессивная резка слоев – снимает напряжение, контролирует прогиб |
|
Вторичные операции |
Торцевые резьбовые отверстия, обработанные с помощью коаксиальных приспособлений для позиционирования, обеспечивают точность позиционирования. |
Инспекционное оборудование:
КИМ (координатно-измерительная машина)
Высокоточный тестер круглости
Тестер динамического баланса
100% двойной контроль (размеры + динамический баланс)
Данные измеренной точности:
|
Объект проверки |
Измеренное значение |
Требование к чертежу |
|
Многоступенчатая соосность журнала |
≤0,006 мм |
≤0,008 мм |
|
Торцевое биение |
≤0,005 мм |
≤0,008 мм |
|
Динамический баланс |
Пройден первый тест |
Повторная балансировка не требуется |
Прием клиентов:
Первичное одобрение образцов прототипов
Уровни вибрации и шума в пределах проектных пределов при работе на высоких скоростях
Тест динамического баланса пройден с первой попытки
Отзывы клиентов:
«Предыдущие поставщики не могли удовлетворить требования соосности даже после многочисленных доработок. Высокоточная токарная обработка с ЧПУ Sanluo устранила ошибки зажима и отклонение инструмента в источнике».
Валы роторов стабильно работают в оборудовании заказчика
Отсутствие деформации, вызванной напряжением, или ненормального износа при серийном производстве.
Клиент установил долгосрочное аутсорсинговое партнерство с Sanluo Precision.
|
Оборудование |
Цель |
|
КИМ (координатно-измерительная машина) |
Полноразмерный контроль, точность 0,003 мм. |
|
Высокоточный тестер круглости |
Измерение круглости, соосности, биения |
|
Тестер динамического баланса |
Высокоскоростная балансировка валов |
|
Интерферометр белого света |
Измерение шероховатости поверхности |
100% полная проверка всех критических размеров
Первая проверка изделия (КИМ + тестер округлости + тестер шероховатости) перед серийным производством
SPC-управление процессом с Cpk ≥ 1,67
Адрес
Здание А1, промышленный парк Юфэн, район Гуанмин, Шэньчжэнь, Китай
Тел.
Электронная почта